Logistique d’entrepôt : organisation et méthode e-commerce
La logistique d’entrepôt organise le parcours physique des marchandises, de leur réception jusqu’à leur expédition. Une structure claire réduit les déplacements, les écarts de stock, les erreurs de préparation et les retards qui finissent par affecter les clients.
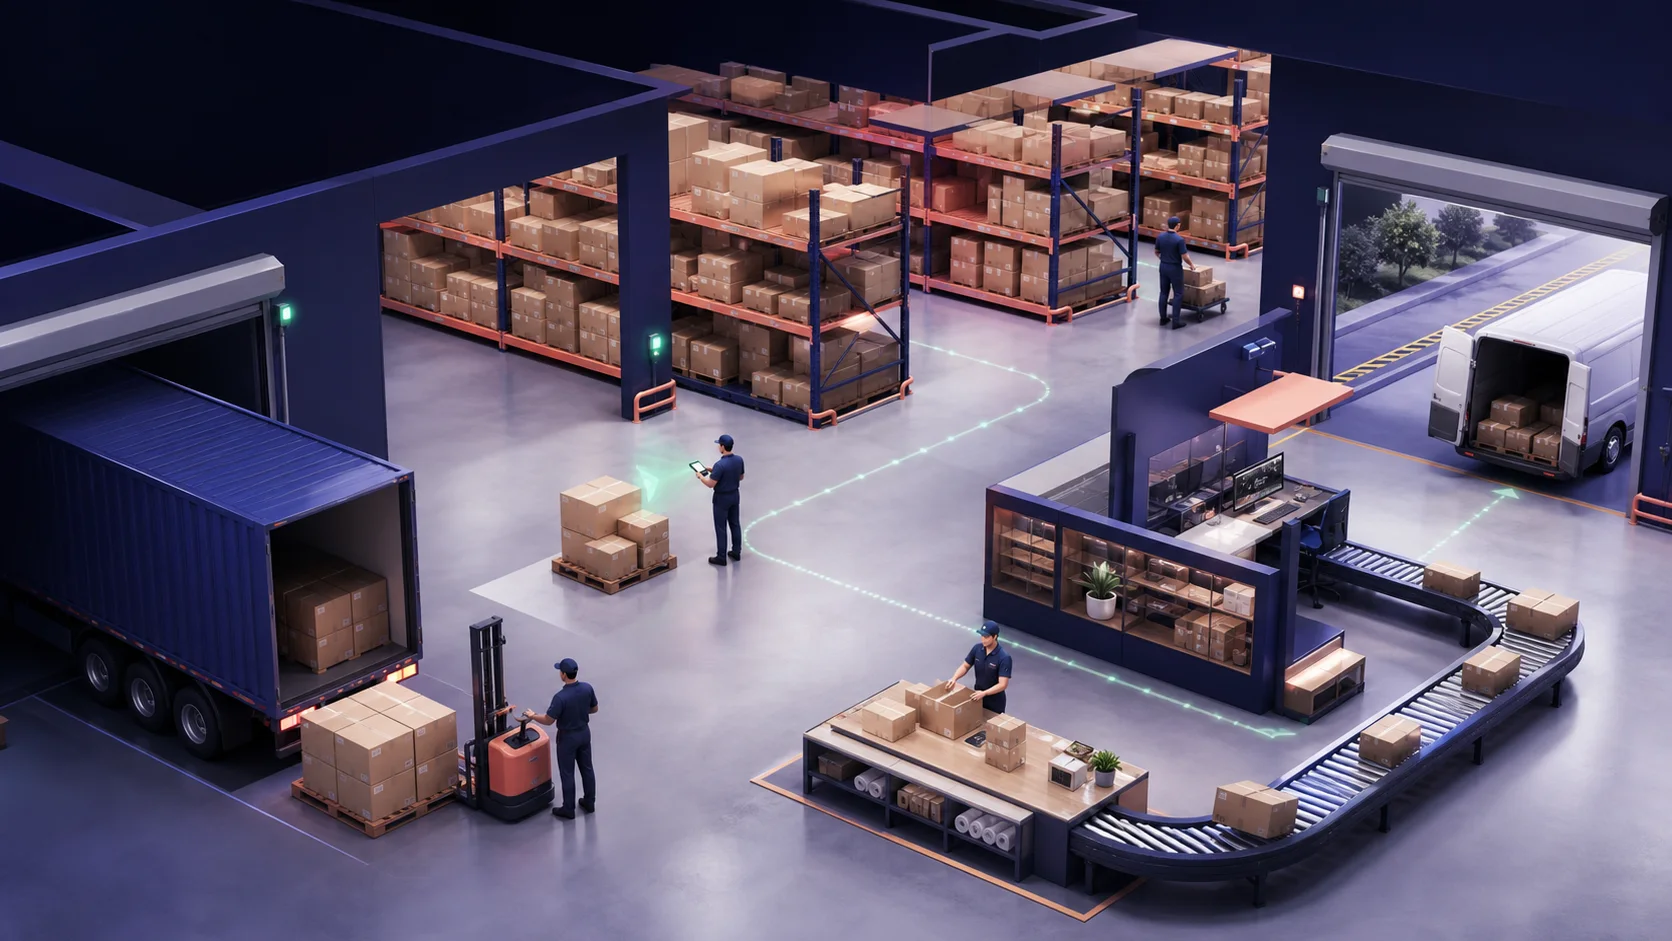
Une bonne logistique d’entrepôt ne repose pas d’abord sur la taille du bâtiment ou sur une accumulation d’outils. Elle repose sur un flux lisible : chaque produit est contrôlé à l’entrée, rangé à un emplacement connu, prélevé selon une méthode stable puis vérifié avant l’expédition. Lorsque ces informations remontent correctement, un SAV automatisé peut retrouver la commande et son statut confirmé plus vite, sans inventer ce qui se passe dans l’entrepôt.
Séparez les zones, donnez une adresse à chaque emplacement et rendez chaque mouvement traçable. Placez les références à forte rotation près de la préparation, mesurez la fiabilité du stock et contrôlez l’article avant de fermer le colis. Le meilleur processus est celui qu’une nouvelle personne peut comprendre et reproduire.
01Adressée
Chaque référence possède un emplacement identifiable, avec une règle claire pour les débordements et les retours.
02Traçable
Les entrées, déplacements, prélèvements et sorties sont enregistrés au moment où ils ont réellement lieu.
03Mesurable
Le temps, les erreurs et les écarts sont suivis par étape afin de corriger le vrai point de friction.
Qu’est-ce que la logistique d’entrepôt ?
La logistique d’entrepôt regroupe les opérations réalisées à l’intérieur d’un site de stockage : réception des marchandises, contrôle, mise en stock, réapprovisionnement des zones de prélèvement, préparation des commandes, emballage et remise au transporteur. Elle relie les achats, le stock disponible, la promesse faite sur le site et l’expédition réelle.
Dans un petit e-commerce, ces tâches peuvent être assurées dans une seule pièce. À mesure que le volume augmente, les mêmes principes restent valables mais les zones, les responsabilités et les horaires doivent être formalisés. Sans cette structure, les produits s’accumulent là où il reste de la place, les commandes urgentes interrompent les séries et les écarts de stock deviennent difficiles à expliquer.
Le rôle de l’entrepôt n’est donc pas seulement de conserver des produits. Il doit rendre chaque unité disponible au bon moment, dans un état conforme, avec un coût et un niveau de fiabilité compatibles avec la promesse commerciale.
Concevoir un flux sans croisements inutiles
Commencez par dessiner le trajet réel d’un produit. L’entrée des marchandises doit mener vers une zone de contrôle, puis vers le stockage. Les commandes doivent ensuite aller du prélèvement à l’emballage, au contrôle final et à l’expédition. Les retours ont besoin d’une zone distincte afin qu’un article non vérifié ne soit pas remis en vente par erreur.
Un bon plan limite les demi-tours et les croisements entre réception et expédition. Il réserve aussi une place aux anomalies : produit endommagé, quantité incorrecte, commande bloquée ou colis en attente. Sans zone dédiée, ces exceptions se mélangent au flux normal et deviennent invisibles.
| Zone | Objectif | Contrôle clé |
|---|---|---|
| Réception | Identifier et compter les marchandises | Produit, quantité, état et document attendu |
| Stockage | Rendre chaque référence accessible | Emplacement, capacité et unité de mesure |
| Préparation | Prélever sans erreur | Référence, variante, quantité et commande |
| Expédition | Remettre le bon colis au bon service | Étiquette, poids, fermeture et suivi |
Estimez la charge de préparation
Réglez votre volume, le temps moyen et les erreurs. Le résultat donne un ordre de grandeur à confronter aux données réelles de votre entrepôt.
Réception : Contrôlez les quantités, l’état et l’identité des produits avant de rendre le stock disponible à la vente.
Organiser les emplacements de stockage
Donnez une adresse unique à chaque emplacement : zone, allée, travée, niveau et position. Cette nomenclature doit être courte, lisible sur le terrain et identique dans l’outil de stock. Évitez les descriptions comme « étagère du fond », qui dépendent de la personne et changent avec l’aménagement.
Classez ensuite les références selon leur rotation. Les produits souvent commandés doivent être proches de la préparation et accessibles sans équipement particulier. Les ventes plus rares peuvent occuper des positions éloignées ou hautes. Les produits lourds, fragiles, volumineux ou réglementés nécessitent leurs propres contraintes de sécurité et de manipulation.
Ne confondez pas emplacement principal et stock de réserve. Dans un volume important, une petite zone de prélèvement peut être réapprovisionnée depuis une réserve. La règle de réapprovisionnement doit préciser le seuil, la quantité et la priorité pour éviter qu’une référence disponible en réserve apparaisse comme absente au préparateur.
Fiabiliser la réception et le stock
Une erreur non détectée à la réception se propage jusqu’au client. Contrôlez les références, variantes, quantités et états avant de rendre les unités disponibles. En cas d’écart, isolez les produits concernés et enregistrez le motif. Le stock informatique ne doit pas augmenter simplement parce qu’une livraison était annoncée.
Les mouvements internes doivent aussi être enregistrés au moment du déplacement. Si un produit change d’emplacement sans mise à jour, la quantité globale peut sembler correcte alors que la référence reste introuvable. Les inventaires tournants servent ensuite à vérifier régulièrement des familles ciblées sans fermer tout l’entrepôt.
Mesurez la fiabilité du stock en comparant la quantité théorique et la quantité réellement comptée. Analysez les écarts par type : réception, prélèvement, casse, retour ou transfert. Une correction de quantité sans cause documentée répare l’écran mais pas le processus.
Choisir une méthode de préparation de commandes
Pour un faible volume, préparer une commande après l’autre reste simple et limite les mélanges. Lorsque les volumes progressent, le prélèvement par lots regroupe plusieurs commandes pendant une même tournée. Il réduit les déplacements mais exige une séparation fiable des articles avant l’emballage.
La préparation par zones répartit les articles entre plusieurs secteurs, puis consolide la commande. Elle convient aux grands assortiments ou aux produits soumis à des contraintes différentes. La préparation par vagues, elle, regroupe les commandes selon l’heure de départ, le transporteur, la priorité ou la nature des produits.
Choisissez la méthode à partir des données : nombre de lignes par commande, distance parcourue, taille des articles, courbe horaire et fréquence des urgences. Une méthode sophistiquée n’est pas automatiquement meilleure. Elle doit réduire le temps total sans augmenter les erreurs ni rendre le contrôle incompréhensible.
Standardiser l’emballage et l’expédition
Définissez quelques formats d’emballage adaptés à vos produits au lieu de laisser chaque personne improviser. Pour chaque format, précisez les protections nécessaires, le remplissage, la fermeture et les documents éventuels. Un colis surdimensionné coûte plus cher et protège parfois moins bien si son contenu peut bouger.
Avant fermeture, contrôlez la commande, la variante et la quantité. L’étiquette doit correspondre au colis présent sur le poste, pas à une pile préparée à l’avance. Lorsque le poids attendu est connu, un écart important peut signaler un article manquant ou un mauvais produit.
Organisez enfin les colis par transporteur et par heure de collecte. Le statut « expédié » ne devrait être transmis que lorsque l’événement correspondant est suffisamment fiable. Si une étiquette est créée le matin mais que le colis reste dans l’entrepôt jusqu’au lendemain, le client reçoit une impression trompeuse d’avancement.
Les indicateurs à suivre chaque semaine
Suivez d’abord le délai entre la commande et sa remise au transporteur, ainsi que le pourcentage de commandes expédiées avant l’heure limite. Ajoutez le nombre de commandes préparées par heure, le temps moyen par commande, le taux d’erreur, la fiabilité du stock et le coût opérationnel par colis.
Segmentez les chiffres par type de commande, plage horaire ou zone lorsque cela aide à décider. Une moyenne globale peut masquer un problème concentré sur les commandes à plusieurs lignes ou sur le réapprovisionnement de l’après-midi. Associez chaque indicateur à une action possible et évitez les tableaux qui ne conduisent à aucune décision.
Les demandes reçues par le support complètent cette lecture. Un pic de mauvais articles peut révéler une confusion d’emplacements. Des suivis sans mouvement peuvent indiquer une collecte tardive ou un statut déclenché trop tôt. L’entrepôt et le service client doivent partager les mêmes événements confirmés.
Questions fréquentes
Faut-il un logiciel de gestion d’entrepôt dès le départ ?
Pas nécessairement. Un faible volume peut être géré avec un stock fiable, des emplacements adressés et des procédures simples. Un outil spécialisé devient pertinent lorsque la complexité, les équipes ou le nombre de mouvements dépassent ce cadre.
Comment réduire les erreurs de préparation ?
Séparez les références proches, améliorez les étiquettes d’emplacement, guidez le prélèvement et vérifiez l’article au poste d’emballage. Analysez chaque erreur pour corriger sa cause, pas seulement la commande concernée.
Quelle surface prévoir pour un entrepôt e-commerce ?
La surface dépend du stock maximal, des formats, de la rotation et des zones nécessaires. Prévoyez aussi la circulation, les anomalies, les retours, l’emballage et les pics plutôt que de calculer uniquement la place occupée par les étagères.
Quand externaliser la logistique ?
L’externalisation devient intéressante lorsque le prestataire apporte une capacité, une couverture ou une qualité difficile à obtenir en interne. Comparez le coût complet, les engagements, la visibilité des stocks, la gestion des exceptions et la réversibilité.
À retenir
Une logistique d’entrepôt efficace transforme un flux physique en étapes simples, adressées et mesurables. Commencez par séparer les zones, fiabiliser la réception et enregistrer les mouvements. Choisissez ensuite la méthode de préparation qui réduit réellement les déplacements sans dégrader le contrôle. Les gains durables viennent moins de la vitesse brute que d’un processus régulier, compris par l’équipe et relié à des informations fiables.